中文简体


Özel bir enjeksiyonlu kalıplama makinesi, bir katalogdan seçilmek yerine belirli bir parça etrafında tasarlanmış bir prestir. İhtiyacınız olup olmadığına dair kısa cevap: evet, parça geometrisi, kesici uç kullanımı, reçine davranışı veya çıktı hedefi gibi en az bir katı kısıtlamanın, çevrim süresine, kaliteye veya operatör güvenliğine zarar vermeden standart bir makine tarafından karşılanamaması durumunda. Hayır, parçanız zaten makul bir güvenlik payına sahip standart bir çerçeveye uyduğunda, çünkü standart bir makine genellikle daha hızlı gönderilir, daha az maliyetlidir ve yeniden satış değerini daha iyi korur.
Bu kılavuzun geri kalanı gerçekte neyin özelleştirildiğini, hangi özelliklerin fiyatı ve programı etkilediğini, farklı konfigürasyonların farklı işlerle nasıl eşleştiğini ve özel projelerin çoğunlukla nerede yanlış gittiğini kapsar.
Özel Bir Enjeksiyon Makinesini Özel Yapan Nedir?
Kişiselleştirme neredeyse her zaman beş sistemden birinde başlar ve her biri çerçeveyi, fiyatı ve teslimat programını değiştirir.
- Sıkıştırma ünitesi: tonaj, bağlantı çubuğu aralığı, merdane boyutu ve katalog çerçevesi yerine kalıba göre boyutlandırılan T-yuvası modeli.
- Enjeksiyon ünitesi: reçine ve atış ağırlığı için seçilen vida çapı, L/D oranı, atış kapasitesi ve namlu aşınma direnci.
- Kalıp montajı ve tabla hareketi: parçaların ve kesici uçların yüklenme şekline göre seçilen sabit tabla, tek kayar tabla, çift kayar tabla veya döner tabla.
- Sürüş ve kontrol: parçanın gerektirdiği tekrarlanabilirlik ve enerji profiline uygun hidrolik, servo-hidrolik veya tamamen elektrikli.
- Otomasyon arayüzü: robot el sıkışmaları, ejektör sıralaması, parça düşüşü tespiti ve konveyör veya kutu yerleştirme.
Özel bir özel ürün hattına sahip inşaatçılar bu değişiklikleri tek seferlik değişiklikler yerine bir paket olarak ele alır. Bu, standart dışı tonajın, çok renkli düzenlerin ve dikey-yatay hibrit tasarımların, sonradan vidalanmadan kelepçe ve enjeksiyon ünitesiyle birlikte tasarlandığı anlamına gelir.
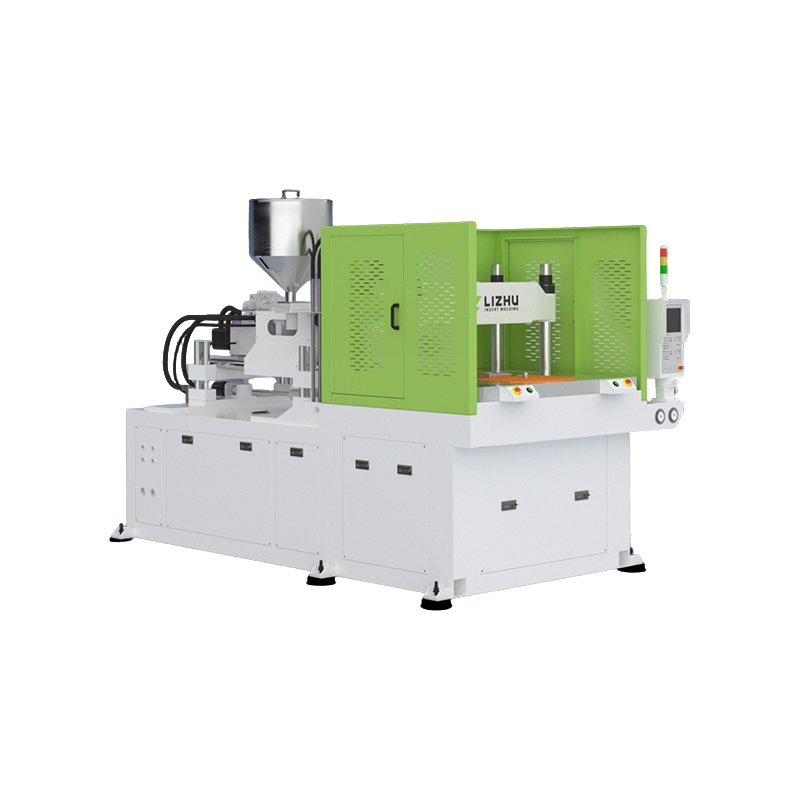
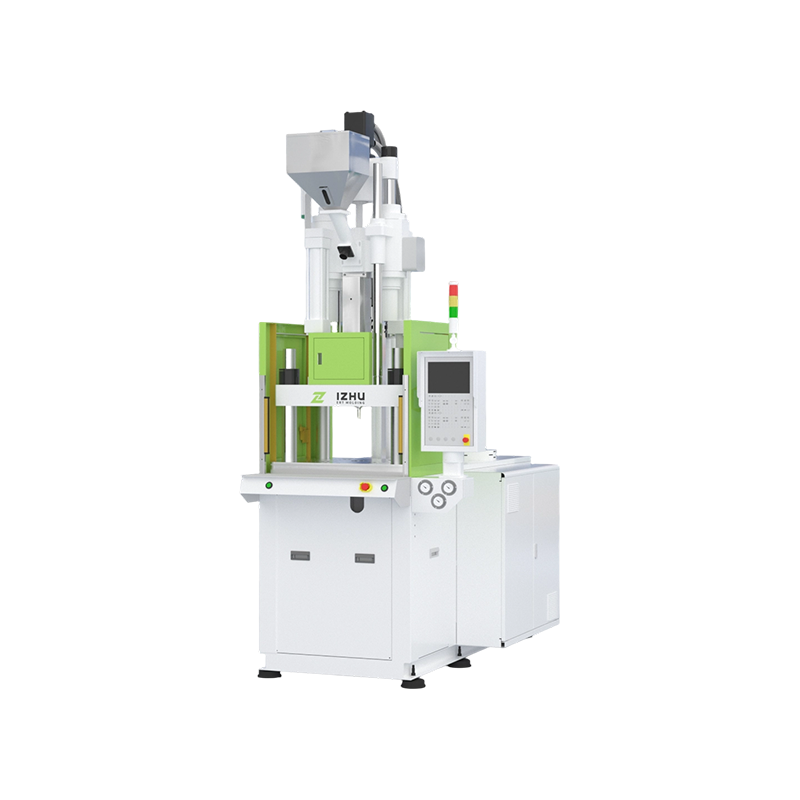
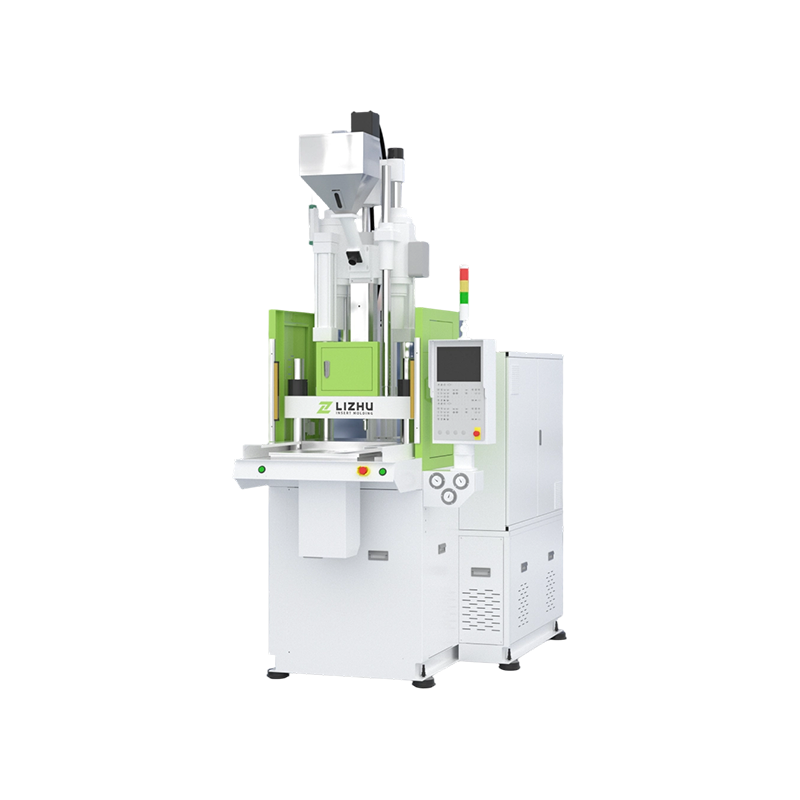
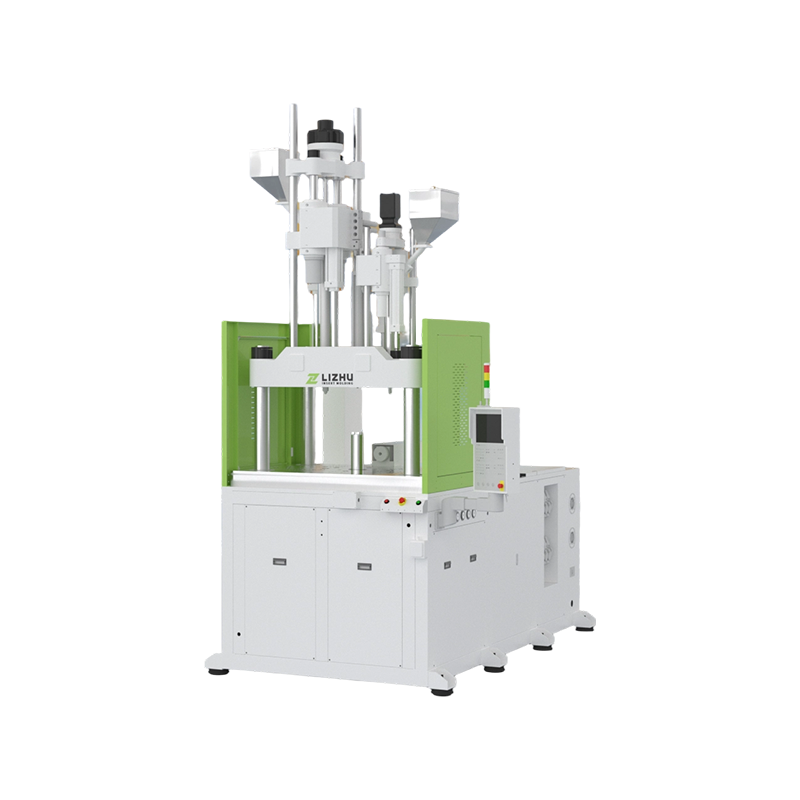 Hassas Insert Kalıplama için Özelleştirilmiş Dikey Enjeksiyon Makinesi Elektronik, otomotiv, medikal ve yarı iletken ambalajlarda hassas kesici uç çalışmasına ve çok malzemeli parçalara uygun, özelleştirilebilir kelepçe ve enjeksiyon ünitelerine sahip özel dikey pres. Ürünü Görüntüle →
Dikey mi Yatay mı? Önce Yönelime Karar Verin
Yönlendirme ilk karardır çünkü ek parçaların nasıl yükleneceğini, bitmiş parçaların nasıl düşeceğini ve hücrenin ne kadar taban alanına ihtiyaç duyacağını belirler. Dikey makineler çoğu kesici uç ve hassas işi kazanır; yatay makineler büyük, düz, yüksek tonajlı parçaları kazanır.
| dikkate alma | Dikey makine | Yatay makine |
|---|---|---|
| Yükleme ekle | Yerçekimi, üstten ve önden açık erişimle kesici ucu kalıpta tutar | Ekler genellikle bir fikstür veya robota ihtiyaç duyar |
| Zemin alanı | Mevcut çalışma hücrelerine sığan uzun, dar kaplama alanı | Daha büyük bir koridor gereksinimi ile uzun ayak izi |
| Parça düşüşü | Parçalar bir oluğun veya konveyörün üzerine rahatça düşüyor | Parçalar genellikle bağlantı çubuklarına takılır veya bir çıkarma robotuna ihtiyaç duyar |
| Çok istasyonlu çalışma | Kayar ve döner tablalar yaygındır ve kanıtlanmışlardır | Mekik masaları mümkündür ancak daha az yaygındır |
| Tipik tetikleyici | Derin kesici uçlar, küçük hassas parçalar, çok renkli kalıplama | Büyük düz parçalar, yüksek tonajlı, kalın kesitler |
Fiyatı ve Teslim Süresini Etkileyen Özellikler
Aynı parça için iki teklif arasındaki boşluğun büyük bir kısmı dört veya beş spesifikasyondan kaynaklanmaktadır: bağlama kuvveti, enjeksiyon ünitesi boyutu, tabla konfigürasyonu, kontrol paketi ve otomasyon kapsamı.
| Şartname | Maliyeti neden etkiliyor? | Neyi onaylamanız gerekiyor? |
|---|---|---|
| Sıkıştırma kuvveti | Daha büyük bir çerçeve, merdane ve bağlantı çubukları malzeme ve işleme maliyetini artırır | Gerekli tonaj artı mütevazı bir güvenlik marjı, yuvarlak bir sayı değil |
| Enjeksiyon ünitesi | Vida, kovan ve tahrik boyutlandırması, atış ağırlığını ve reçine davranışını takip eder | Sabit eriyik kalitesi için dozaj ağırlığı nominal kapasitenin ortasında tutuldu |
| Tablo yapılandırması | Kayar ve döner tablalar mekanik, koruma ve kontroller ekler | Ek maliyet ve bakıma göre ölçülen çevrim süresi kazancı |
| Kontrol ve sürüş | Servo ve tamamen elektrikli paketlerin ön maliyeti daha yüksektir | Hücre için enerji, tekrarlanabilirlik ve gürültü hedefleri |
| Otomasyon kapsamı | Robotlar, konveyörler ve sensörler mühendislik süresini uzatır | Derleme başlamadan önce yazılı olarak kabul edilen arayüz tanımları |
Her projenin buna ihtiyacı yoktur. Parça standart bir çerçeveye uyduğunda, standart bir makine daha hızlı ve daha ucuz bir yoldur ve özel bir yapıya geçmeden önce bu karşılaştırmayı yapmak çabaya değer. Takaslar bu kılavuzda belirtilmiştir. Uygun maliyetli standart dikey enjeksiyonlu kalıplama makinesinin seçilmesi .
Konfigürasyonu Üretim İşiyle Eşleştirme
Yapılandırma katalog sayfasını değil iş akışını takip etmelidir. Tabla tipi ve enjeksiyon ünitesi sayısı günlük çıktıyı en çok değiştiren iki seçenektir.
Ağır kalıplama için kayar tablalar
Tek bir kayar tabla, bir kalıbın yarısının yükleme için dışarı çıkmasını sağlarken diğerinin çalışmaya devam etmesini sağlar, bu da manuel verimi artırır. Çift kayar tabla, her iki yarının da verimli olmasını sağlar ve genellikle operatörlerin döngü başına birden fazla kesici uç yüklediği durumlarda tercih edilir.
Çok istasyonlu çevrimler için döner tablalar
Döner tablalar yükleme, enjeksiyon ve soğutmayı ayrı istasyonlara dağıtır, böylece uzun bir soğutma süresi artık tüm döngüyü belirlemez. Orta hacimli parçalara sabit, tekrarlanabilir bir sıra ile uyum sağlarlar.
Çok renkli ve dikey-yatay melezler
İki veya daha fazla enjeksiyon ünitesi, iki aşamalı bir montajı tek bir kalıplama döngüsüne dönüştürerek birleştirme veya kaynak istasyonunu ve beraberinde gelen hurdayı ortadan kaldırır. Aynı mantık, yatay bir birimin ana çekimi yaptığı ve dikey birimin ikinci malzemeyi aldığı dikey-yatay hibrit düzenler için de geçerlidir.
Çok Malzemeli Hassas Kalıplama için Çok Renkli Dikey Enjeksiyon Makinesi Tek bir döngüde farklı renk veya malzemelerin tek, çift veya üçlü atışla kalıplanması için dikey pres, montaj adımlarını ve hurdayı azaltır. Ürünü Görüntüle → Büyük boyutlu parçalar için büyük alçak tabanlı makineler
Alçak tabanlı çerçeveler, uzun kalıpları ve ağır kesici uçları rahat erişim mesafesinde tutar; bu, parçanın operatörlerin tüm vardiya boyunca omuz yüksekliğinde çalışamayacağı kadar büyük olması durumunda önemlidir. Kelepçe kapasitesi, merdane desteği ve erişim açıklığı birlikte kontrol edilmelidir.
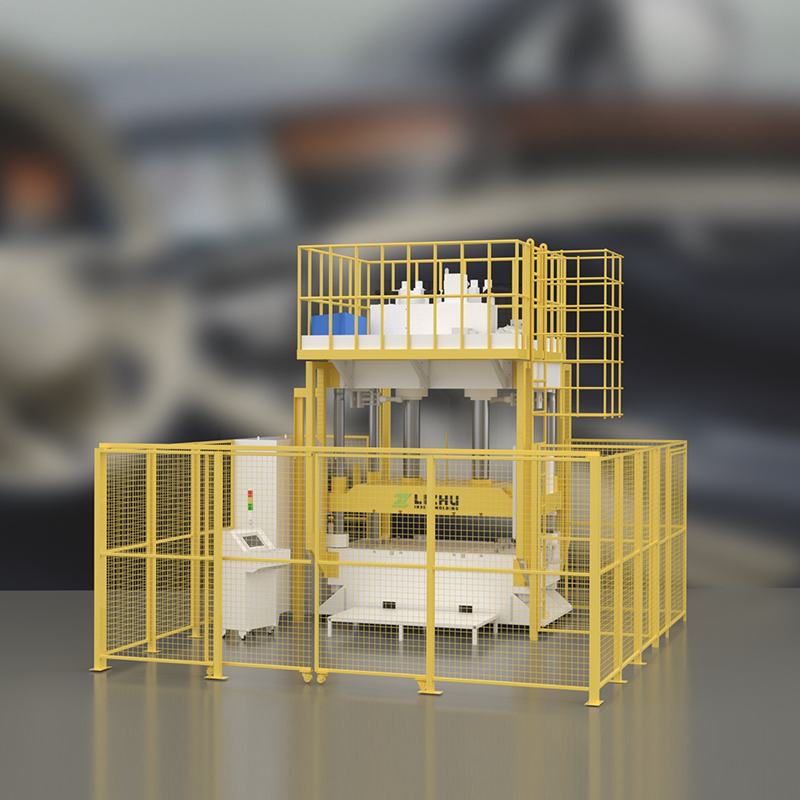
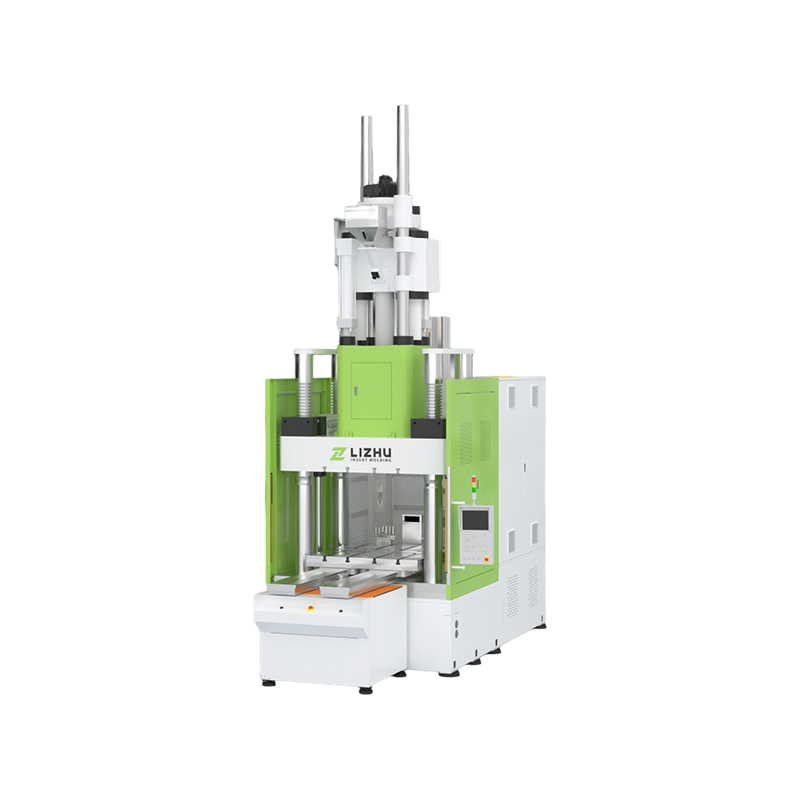 Karmaşık Parçalar için Özelleştirilmiş Büyük Alçak Tabanlı Dikey Enjeksiyon Makinesi Karmaşık plastik parçalar için alçak tabanlı ve yüksek tonajlı kelepçeli büyük dikey kalıplama makinesi; kalıp erişimi, kelepçe kapasitesi ve otomasyon planlaması yatırımı şekillendirir. Ürünü Görüntüle →
Otomasyon ve Kontroller: Sessiz Maliyet Etkenleri
Otomasyon, makine genellikle yatırımın daha küçük yarısı olduğundan, özel projelerin sessizce iş durumunu kazandığı veya kaybettiği yerdir.
- Robot veya yolluk seçici entegrasyonu: çerçeve kaynak yapılmadan önce montaj, erişim ve el sıkışma sinyalleri tanımlanmalıdır.
- İtici ve kısmi bırakma onayı: Kısa bir atışın çöp kutusuna ulaşmasına izin vermek yerine döngüyü durduran sensörler.
- Kalıp koruması ve süreç izleme: boşluk basıncı veya kolon gerilimi izleme, parçalar pahalı olduğunda veya güvenlikle ilgili olduğunda kullanışlıdır.
- İzlenebilirlik: Medikal ve otomotiv müşterileri tarafından giderek daha fazla talep edilen çekim verilerinin kaydedilmesi ve dışa aktarılması.
Korumaların, sensörlerin ve arayüzlerin teslimattan sonra yeniden takılması, neredeyse her zaman bunları tasarım aşamasında belirlemekten daha maliyetlidir.
Planlamaya Değer Tedarik Riskleri
Özel bir makine siparişini çoğunlukla raydan çıkaran riskler, belirsiz kabul kriterleri, kalıptan makineye uyumsuzluklar ve hafife alınan devreye alma süresidir.
- Tanımlanmamış kabul testleri: Satın alma siparişi imzalanmadan önce reçine, kalıp, hedef çevrim süresi ve numune miktarı üzerinde anlaşın.
- Eşleşmeyen takımlar: meme yarıçapı, yerleştirme halkası, ejektör modeli ve merdane T-yuvaları, açıklamasına değil, gerçek kalıp çizimine göre kontrol edilmelidir.
- Göz ardı edilen devreye alma: Tam üretim hedefleri uygulanmadan önce kurulum, hizmet doğrulaması, güvenlik doğrulaması ve operatör eğitimi için zaman tanıyın.
- Doğrulanmamış derleme yeteneği: bir istek fabrika izlenecek yol veya özellikle standart dışı tonaj için belgelenmiş yapım aşaması fotoğrafları.
Sıkça Sorulan Sorular
Özel bir enjeksiyon kalıplama makinesinin yapımı ne kadar sürer?
Mühendislik, döküm ve işleme parçaya özel olduğundan standart modelden daha uzundur. Fiyatlar genellikle standart teslimatın birkaç hafta ötesine ulaşır; yayılma tonaj, kontrol paketi ve bileşen teslim sürelerine bağlıdır. Tek bir teslimat tarihi yerine bir kilometre taşı programı isteyin.
Özel bir makinenin maliyeti standart bir makineden ne kadar daha fazladır?
Sabit bir yüzde yoktur. Bir çerçeve uyarlaması makul bir miktar ekleyebilirken, yeni merdaneler, ekstra enjeksiyon üniteleri veya tam otomasyon önemli ölçüde daha fazlasını ekleyebilir. Dürüst kural, maliyetin tasarımın en yakın standart modelden ne kadar uzaklaştığını takip etmesidir.
Özel sipariş vermek yerine standart bir makinede değişiklik yapılabilir mi?
Çoğunlukla evet ve değişikliklerin nozüller, ejektör desenleri, merdane delme veya kontrol parametreleriyle sınırlı olduğu durumlarda bu genellikle daha ucuz yoldur. Sıkıştırma kuvveti veya tabla hareketinin değişmesi gerektiğinde, amaca yönelik yapılmış bir çerçeve normalde büyük ölçüde değiştirilmiş standart bir çerçeveden daha güvenilirdir.
Fiyat teklifi istemeden önce hangi bilgilere ihtiyacım var?
Parça çizimini, reçine veri sayfasını, kalıp çizimini, hedef çevrim süresini, yıllık hacmi, kesici uç ayrıntılarını ve otomasyon ve kalite gereksinimlerini gönderin. Eksik reçine ve kalıp verileri, bir teklifin durmasının en yaygın nedenidir.
Özel bir enjeksiyonlu kalıplama makinesi, standart bir çerçevenin parçayı, kesici ucu veya çevrimi gerçekten tutamaması durumunda premiumunu kazanır. Parçadan geriye doğru çalışın: önce yönlendirmeyi, ardından bağlama ve enjeksiyon özelliklerini, ardından operatörlerin fiili yükleme ve boşaltma şekliyle eşleşen tabla düzenini ve son olarak otomasyon ve kabul kriterlerini düzeltin. Bunu yaptığınızda özel bir yapı hem maliyet hem de performans açısından öngörülebilir kalır; bunu atlayın, iyi tasarlanmış bir makine bile sizin zemininizde hedefine ulaşmakta zorlanacaktır.