 中文简体


Bir enjeksiyon kalıplama makinesinin temizlenmesi, 25 dakikalık renk değişimi ile üç saatlik üretim kaybı arasındaki farktır. Uygun şekilde yürütülen bir temizleme, eski reçineyi, karbonlaşmış kalıntıları ve pigment kalıntılarını namludan, vidadan ve ağızlıktan dışarı iter, böylece bir sonraki malzeme temizlenmeye başlar. Acele bir temizleme, kirliliği geride bırakır ve bu kirlenme, küf çalışmaya başladığı anda siyah lekeler, çizgiler veya hurdada ani bir artış olarak ortaya çıkar.
Enjeksiyon Kalıplamada Temizleme Nedir?
Temizleme işlemi, artık termoplastik malzemeyi enjeksiyonlu kalıplama makinesinin plastikleştirme ünitesinden uzaklaştıran temizleme işlemidir. Operatör bir temizleme bileşiğini veya basit durumlarda kurban bir reçineyi yükler ve bunu kontrollü sıcaklık ve karşı basınç altında vida ve kovan boyunca iter. Temizleme malzemesi önceki reçinenin yerini alır, pigmenti ve bozunmuş polimeri toplar ve nozuldan bir sümüklü böcek olarak çıkar.
Sektöre iki yöntem hakimdir. Mekanik temizleme bileşikleri, namlu duvarını ve vida kanatlarını fiziksel olarak fırçalayarak yüksek viskozite ve kesmeyle temizler. Kimyasal temizleme bileşikleri, karbonize polimeri moleküler düzeyde parçalayan aktif bileşenler içerir. Kalıpçıların çoğu her ikisini de stoklarında bulundurur: rutin değişiklikler için mekanik kalite ve karbonlaşmış birikim ve bakım olayları için kimyasal kalite.
Enjeksiyon Makinesini Ne Zaman Temizlemelisiniz?
Kusurlar ortaya çıktıktan sonra değil, bir programa göre temizleyin. Siyah noktalar veya renkli çizgiler kalıba ulaştığında, vida ve sıcak yollukta kirlilik zaten vardır ve temizleme işlemi tamamlanmadan önceki her atış hurdaya çıkar.
| Tetikleyici | Kirlenme Geride Kaldı | Tasfiyeyi Atlamanın Sonucu |
|---|---|---|
| Malzeme değişikliği | Farklı bir erime sıcaklığına sahip önceki reçinenin kalıntısı | Bozulmuş polimer, zayıf kaynak hatları, kırılgan parçalar |
| Renk değişimi | Pigment vidalı kanatlarda ve namlu duvarında sıkıştı | Renk çizgileri ve reddedilen kozmetik parçalar |
| Planlı kapatma | Sıcak duran varilde reçinenin karbonizasyonu | Bir sonraki çalıştırmada siyah lekeler ve yanık kokusu |
| Vida çekme veya bakım | Çek valf ve vidalı uçuşlarda kilitli malzeme | Kirlilik diğer kalıplara ve makinelere yayılır |
Her geçiş biletine bir temizleme adımı ekleyin. Yazılı bir tetikleme listesi, operatörlerin anında karar vermesini engeller ve temizleme süreleri yavaş yavaş artmaya başladığında bakıma belgelenmiş bir temel sağlar.
Mekanik ve Kimyasal Temizleme Bileşikleri
Bileşik seçimi temizleme hızına ve temizleme derinliğine karar verir, bu nedenle tek bir torba satın almadan önce mekanizmayı doğrulayın.
| Karşılaştırma Noktası | Mekanik Temizleme Bileşiği | Kimyasal Temizleme Bileşiği |
|---|---|---|
| Temizleme mekanizması | Yüksek viskoziteli fırçalama ve kesme kuvveti | Kimyasal reaksiyon kalıntıyı yumuşatır ve çözer |
| Şunlar için en uygun: | Rutin malzeme ve renk değişiklikleri | Kömürleşmiş birikintiler, siyah lekeler, uzun süreli kapanmalar |
| İşleme sıcaklığı | Üretim reçine penceresine uygundur | Genellikle daha yüksek bir sıcaklık adımı gerektirir |
| Temizledikten sonra temizleme | Asgari düzeyde; çoğu reçineyle uyumludur | Takip mekanik temizliği gerekebilir |
| Kötüye kullanım riski | Sıcaklıklar doğru tutulduğunda düşük | Önerilen aralığın dışında çalıştırıldığında termal hasar |
Koyudan açığa renk geçişleri için, mekanik temizleme işlemi bir veya iki döngüde pigmentlerin çoğunu temizler. İki haftadır boşta bekleyen bir varil için, karbonlaşmış katmanları çıkarmak üzere doğrudan kimyasal temizleme işlemine geçin.
Enjeksiyon Makinesi Nasıl Temizlenir: Adım Adım
Her zaman aynı disiplini kullanın. Tutarlı bir prosedür öngörülebilir bir sonuç üretir.
- Hazneyi boşaltın. Reçine beslemeyi durdurun ve kovana yeni malzeme girmeyene kadar vidayı çalıştırın. Taze reçine temizlemeyi sulandırır ve döngüyü uzatır.
- İşleme sıcaklığını ayarlayın. Namlu sıcaklıklarını temizleme bileşiği tedarikçisinin tavsiye ettiği pencereye, genellikle önceki reçinenin üst aralığına yakın bir değere ayarlayın.
- Temizleme bileşiğini yükleyin. Namlu hacmini en az bir buçuk kez doldurmaya yetecek kadar malzeme ekleyin; bu, çoğu kalite için minimum etkili dozdur.
- Karşı basınçla kısa temizleme atışları yapın. Normal vida hızının kabaca yüzde 30 ila 50'sini ve orta düzeyde karşı basıncı kullanın ve uzun bir itme yerine kısa darbeler atın. Kısa stroklar, eriyiği vida yollarından tekrar tekrar ayırdıkları için kirlenmeyi memeye daha hızlı taşırlar.
- Her bir sümüklüböcüğü inceleyin. Fırlatılan sümüklüböcek renk ve doku bakımından aynı oluncaya kadar devam edin. İki temiz sümüklü böcekten sonra siyah lekeler yeniden ortaya çıkarsa, üretim reçinesini yüklemeden önce kimyasal temizlemeye geçin.
- Yeni reçineyi yükleyin ve test edin. Bir sonraki malzemeyi ekleyin, birkaç küçük parçayı havaya veya bir temizleme kabına püskürtün ve kalıbı kapatmadan önce eriyiğin temiz olduğundan emin olun.
Yaygın Temizleme Sorunları ve Bunların Nasıl Düzeltileceği
Temizleme arızalarının çoğu sıcaklığa, temizleme hacmine veya makine aşınmasına dayanır.
| Sorun | Muhtemel Neden | Düzeltici Eylem |
|---|---|---|
| Temizleme işlemi çok uzun sürüyor | Namlu sıcaklığı temizleme sınıfına göre çok düşük | Namluyu 10 ila 20°C'ye yükseltin ve temizleme derecesinin reçineyle eşleştiğini doğrulayın |
| Siyah noktalar geri dönmeye devam ediyor | Ölü bölgelerde sıkışan karbon veya aşınmış çek valf | Kimyasal temizleme yapın, ardından vidayı ve çek valfi aşınma açısından inceleyin |
| Renk tamamen netleşmiyor | Yetersiz temizleme hacmi veya düşük karşı basınç | Temizleme miktarını artırın ve kısa, yüksek basınçlı atışlar kullanın |
| Tasfiye namluda katılaşıyor | Temizleme ve işleme penceresi arasındaki termal uyumsuzluk | Temizleme bileşiğini, temizlenen reçinenin erime sıcaklığına göre eşleştirin |
| İlk bölümlerde çizgiler görünüyor | Sıcak yollukta veya nozul ucunda kir kalmış | Nozul açıkken tahliye edin ve sıcak yolluğa özel bir tahliye adımı çalıştırın |
Dikey Enjeksiyon Makinelerinin Temizlenmesi
Dikey presler aynı temizleme temellerini takip eder, ancak dikey vida düzenlemesi ve sık ekleme kalıplama renk değişiklikleri daha fazla dikkati hak eder.
A standart dikey enjeksiyon kalıplama makinesi vida geometrisine göre tasarlanmış bir temizleme rutininden yararlanır; dikey namlu pigmenti alt katlarda tutma eğilimindedir, bu nedenle operatörler ardışık iki kurşun tamamen tekdüze hale gelene kadar temizlemeye devam etmelidir. Tıbbi ve elektronik işler için LIZHU'nun dikey enjeksiyon kalıplama makinesi kadro şunları içerir hassas kalıplama ekipmanları Bu, sabit erime sıcaklıklarını korur ve temizlemeyi daha az öngörülebilir hale getiren termal değişimi azaltır.
 Standart dikey enjeksiyon kalıplama makinesi Tedarikçi, Şirket LIZHU Machinery, Çin toptan Standart dikey enjeksiyon kalıplama makinesi üreticileri tedarikçisi ve şirketidir ve toptan çözümler sunar... Ürünü Görüntüle →
Üretim planınız sık sık renk geçişleri gerektiriyorsa elektrikli dikey enjeksiyon kalıplama makinesi genellikle daha iyi bir seçimdir çünkü servo tahrikli vida dönüşü, rengi daha az döngüde eşit şekilde temizleyen karşı basınç tutarlılığını sağlar. İki veya üç rengin kalıplandığı işlemler, çok renkli dikey enjeksiyon kalıplama makinesi bu da vardiya başına değişim sayısını azaltır ve temizleme bileşiği tüketimini doğrudan azaltır.
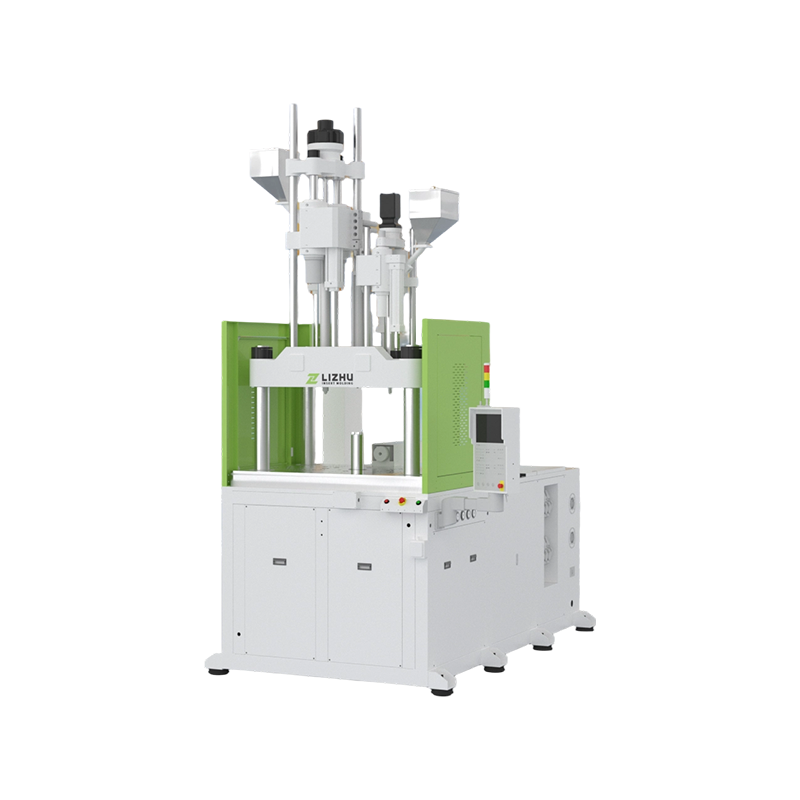 Çok renkli dikey enjeksiyon kalıplama makinesi Tedarikçi, Şirket LIZHU Machinery, Çin toptan Çok renkli dikey enjeksiyon kalıplama makinesi üreticileri tedarikçisi ve şirketidir ve toptan ürünler sunmaktadır... Ürünü Görüntüle →
 Elektrikli dikey enjeksiyon kalıplama makinesi Tedarikçi, Şirket LIZHU Machinery, Çin toptan Elektrikli dikey enjeksiyon kalıplama makinesi üreticileri tedarikçisi ve şirketidir ve toptan çözümler sunar... Ürünü Görüntüle →
Daha Hızlı, Daha Temiz Geçişler için En İyi Uygulamalar
Küçük prosedür değişiklikleri, üretim bölümünde ölçülebilir çalışma süresi kazanımlarına dönüşür.
- Her malzeme ailesi için bileşik derecesini, sıcaklığı, karşı basıncı ve döngü sayısını listeleyen bir temizleme tarifi kartı oluşturun.
- Geçiş başına temizleme süresini ve malzeme kullanımını ölçün. Beş baskı makinesinde temizleme süresinde yüzde 10'luk bir azalma, yılda yüzlerce üretken makine saati ekler.
- Temizleme sırasında memeyi ve sıcak yolluğu tahliye sıcaklığında tutun. Soğuk bölgeler pigmenti ve karbonu hapseder.
- Temizleme bileşiğinin önerilen maksimum sıcaklığını asla aşmayın; aşırı ısınan temizleme malzemesi namluyu daha da karbonlaştırabilir ve kirletebilir.
- Operatörlere temizleme sümüklüböceklerini okumaları konusunda eğitim verin. Temiz, tekdüze bir kurşun namlunun üretime hazır olduğunun tek güvenilir işaretidir.
- Görünür bir kalite sorununu beklemek yerine önleyici bakım sırasında kimyasal temizleme planlayın.
Enjeksiyon Kalıplama Makinesi Temizleme SSS
Enjeksiyon kalıplama makinesini ne sıklıkla temizlemeliyim?
Her malzeme değişiminde, her renk değişiminde ve her planlı kapatma öncesinde tahliye yapın. Koyudan açığa renk değişiklikleri vardiya başına birden fazla meydana gelirse, yeniden vida veya çek valf yapılması gereken makineleri belirlemek için olay başına temizleme süresini takip edin.
Temizleme başına ne kadar temizleme bileşiği kullanmalıyım?
Başlangıç noktası olarak namlu hacminin en az bir buçuk katı kadarını kullanın. Koyu pigmentler ve karbonlaşmış birikintiler tipik olarak iki ila üç varil hacmi gerektirir ve yavaş çalışan bir temizleme genellikle iyi basınçlı olandan daha fazla hacim gerektirir.
Ticari bir bileşik yerine sade reçineyle temizleyebilir miyim?
Hızlı aynı aileden renk değişiklikleri için sade reçine işe yarayabilir, ancak ticari bir temizlemenin viskozitesi ve taşıyıcı kimyasından yoksundur. Uygulamada bileşik maliyetten tasarruf etmek genellikle hurda, işçilik ve makine zamanından daha fazla maliyete neden olur.
Dikey enjeksiyonlu kalıplama makinesinde farklı şekilde temizleme yapmalı mıyım?
Prosedür aynıdır ancak dikey vida ve alt nozül konumu, ağır pigmentlerin yerleşmesini kolaylaştırır. Eriyiğin hareket etmesini sağlamak için yeterli geri basınç kullanın ve kalıbı kapatmadan önce ardışık tekdüze darbelerle temizliği doğrulayın.
Sonuç
Tasfiye bir temizlik işi değil, bir üretim sürecidir. Tanımlanmış bir temizleme prosedürü parça kalitesini korur, değiştirme süresini kısaltır ve vida, kovan ve çek valfin ömrünü uzatır. Bileşiği kirlilikle eşleştirin, adımları her seferinde aynı sırayla izleyin; sonuç, hurda kutusunda ve üretim programında görünecektir.


